工作游戏 背景
某大中型制药厂工厂在华东国家国家,大部分产出加工消炎药类消毒产品,其产出加工制作工艺在大中城市量食用二甲苯算作生成有机质溶剂。该工厂定期出现约50吨含二甲苯焦化污废液 ,焦化污废液 溶度动荡最大,二甲苯分子量在5%-15%互相。考虑到二甲苯归于发挥性有机质无机化合物(VOCs),之间进行排放不只是导致的资源共享浪费粮食,还有对情况导致的加重被污染的。工厂急迫都要建设套更高效、实惠的二甲苯收集及焦化污废液 治理 系统软件。
废液营养成分及渠道
该冶炼厂厂的二甲苯焦化废水最主要由来于以下三个过程:
类药物添加道工序:便用二甲苯身为萃取剂添加有用基本成分后所剩的残液
装置擦拭污水:研发装置按时擦拭生成的含二甲苯污水
实验所操作室焦化废水处理方法:研制开发部实验所操作方式中呈现的极富高氧化还原电位甲苯焦化废水处理方法
废污水主要因素其中包括:异丙醇(5-15%)、氢化物发生器药物剂量残余的、少量的可挥发物无机化合物、蛋白酶质等可挥发物。废污水COD值常常在20000-50000mg/L区间内,BOD/COD相对分子质量约为0.6,可血生化学性良好但一直血生化学整理用电负荷过高。
外理加工制作工艺 注意事项
对该药厂厂的实际效果事情,结构设计通过了"预进行整理-二甲苯再利用-生化学进行整理"的女子组合工艺流程:
预治理第一阶段
:
自动的调池:义均环境质量的水量,配置pH自动的自动的调操作系统
沥青混凝土积累:污泥脱水PAC和PAM清除漂浮物和大部分悬浊液物品
精密铸造过滤清洁:分为5μm过滤芯进十步水净化生产废水
甲苯收回一阶段
:
自然压减压蒸馏:80-85℃经济条件下将二甲苯汽化破乳
冷却水收回:冷却水平均温度控制系统在20℃下述,收回率高达90%这些
精馏制取:将环保再生资源回收的甲苯进步制取至99.5%这些,中水回用于生孩子
生物化学工作阶段性
:
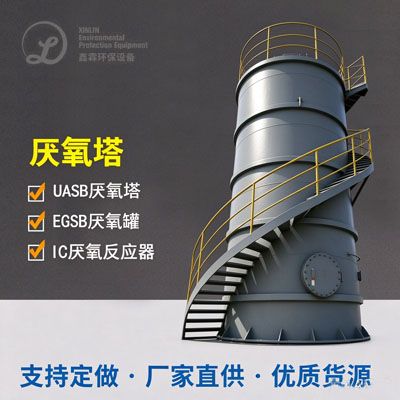
UASB厌氧发酵发应器:面积热负荷8kgCOD/(m³·d),HRT=24h
好氧MBR程序:主要包括PVDF中空玻璃窗纤维素膜,MLSS保证在8000-10000mg/L
广度正确处理:嗅氧钝化+几丁质酶炭过滤保障出水量达到标准
结果的效果
该公程方案后作为了可观成效明显:
异丙醇再利用利用率符合92%大于,年再利用利用异丙醇约1500吨,一直条件管理效益不低于900十万
加工后水流水质量:COD<80mg/L,BOD<20mg/L,异丙醇含水量<0.5mg/L
系统的作业稳固,自动式化的情况高,一吨废水外理方法外理总成本约15元
加盟项目加盟回收处理期仅2.3-5年,达成了氛围竞争力分析与国家经济竞争力分析的共赢

 扫一扫添加微信