鑫霖环保
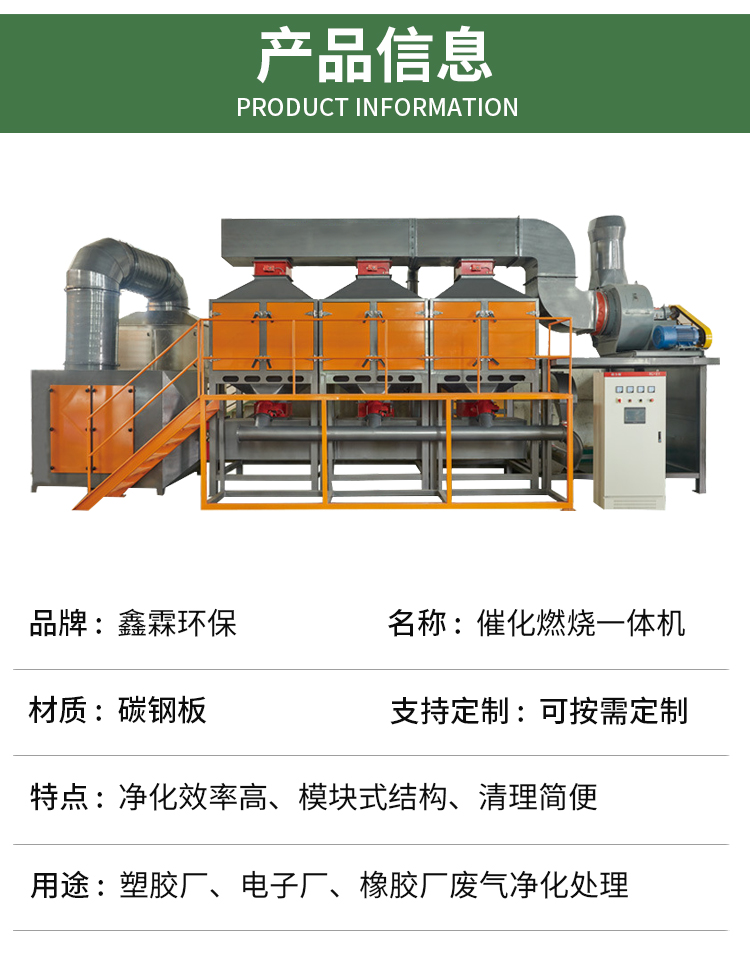
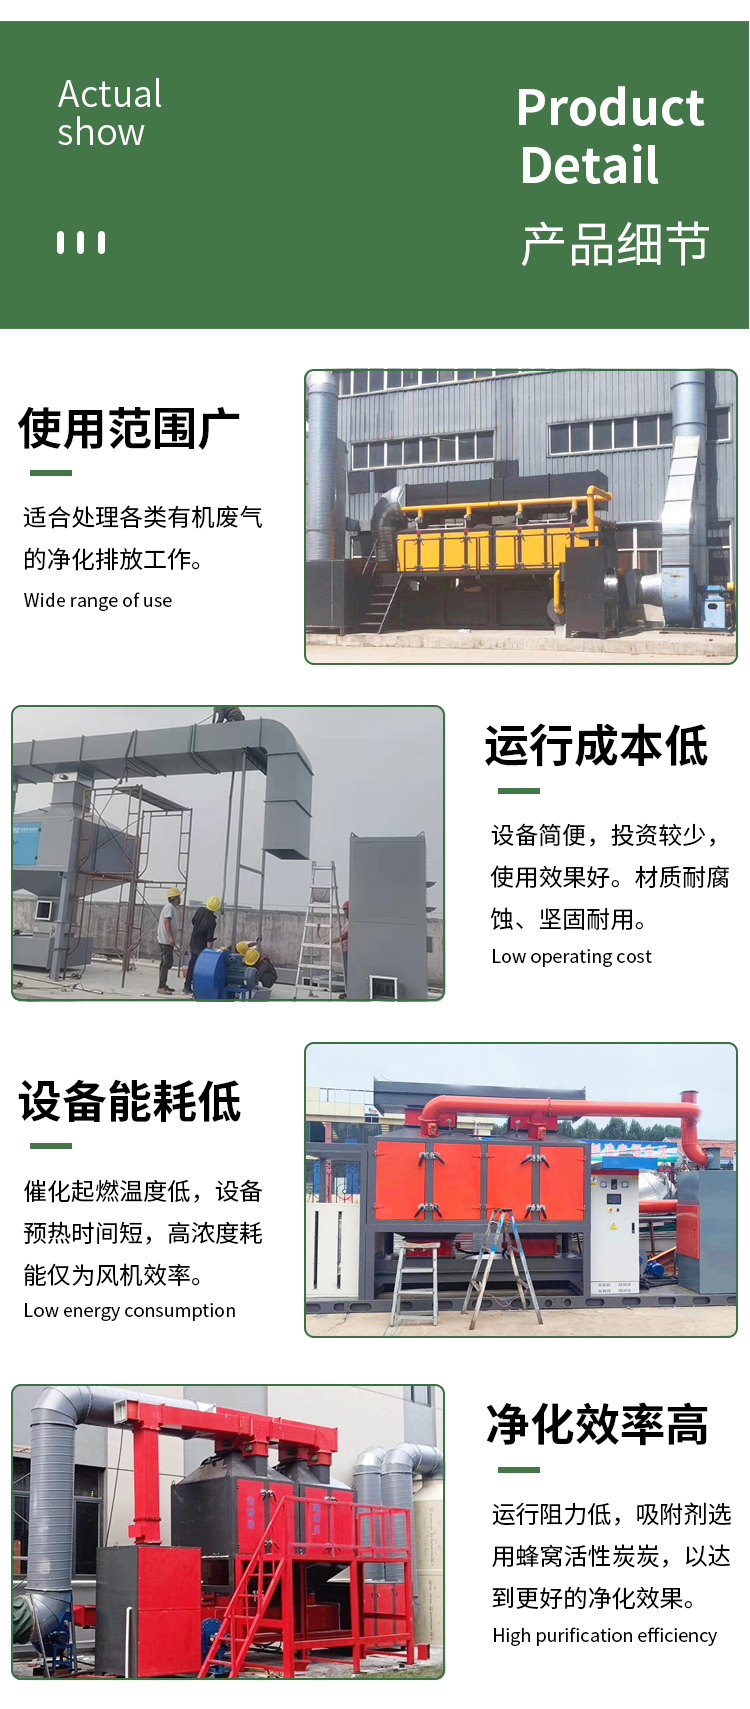
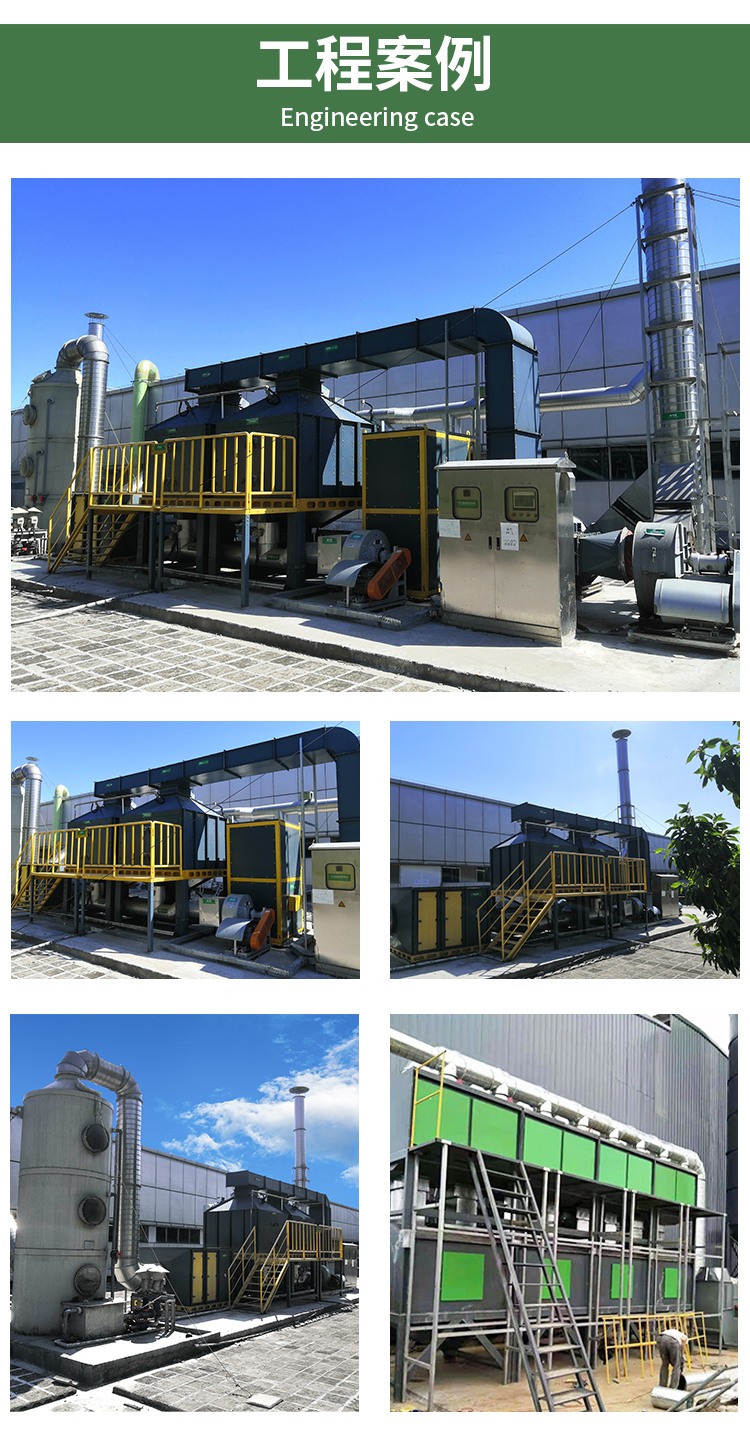
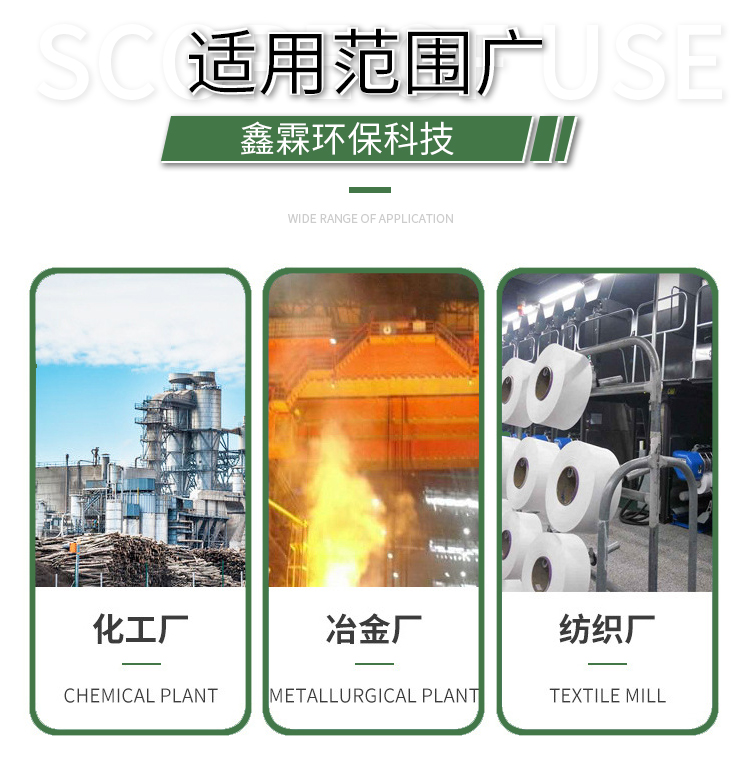
催化燃烧设备介绍
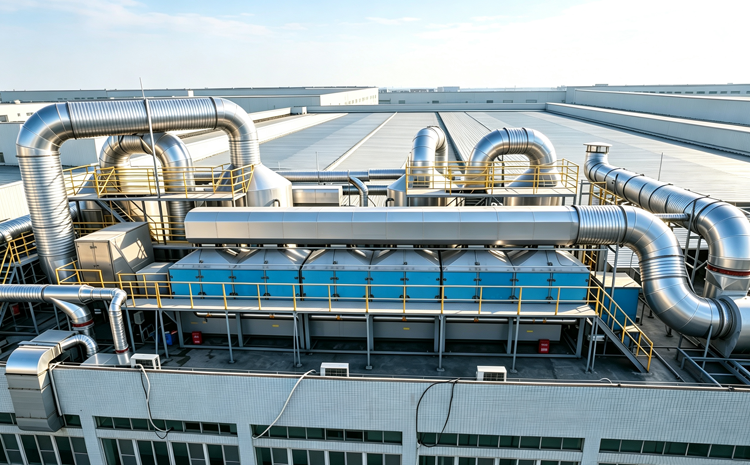
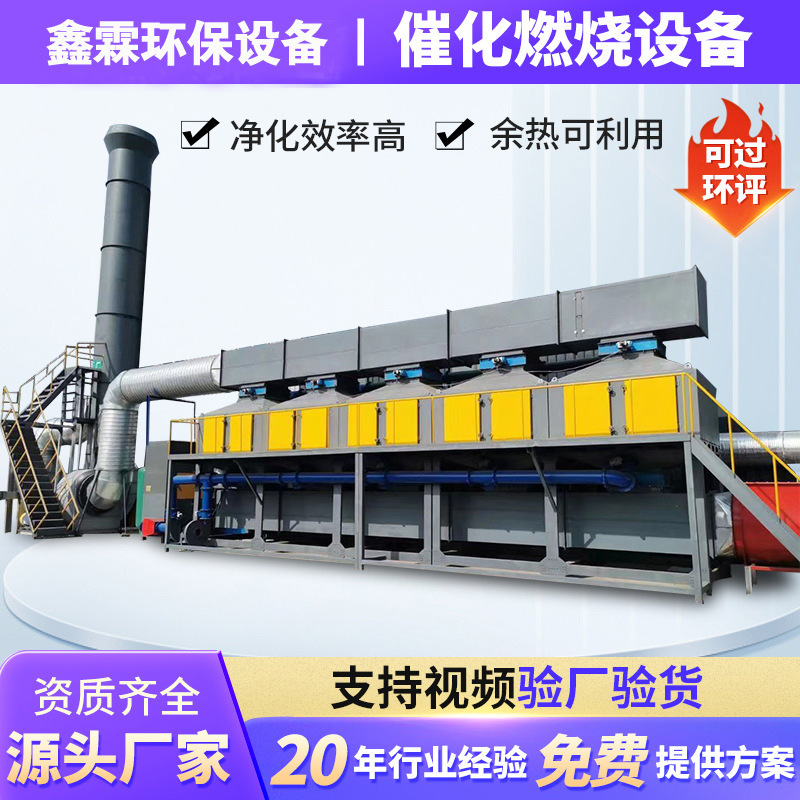
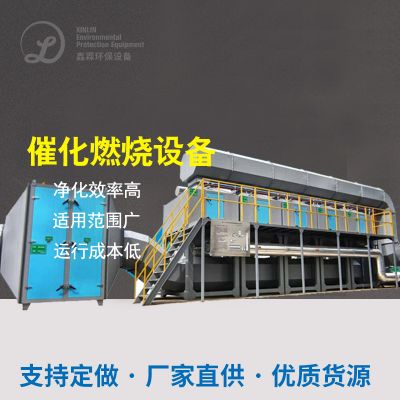
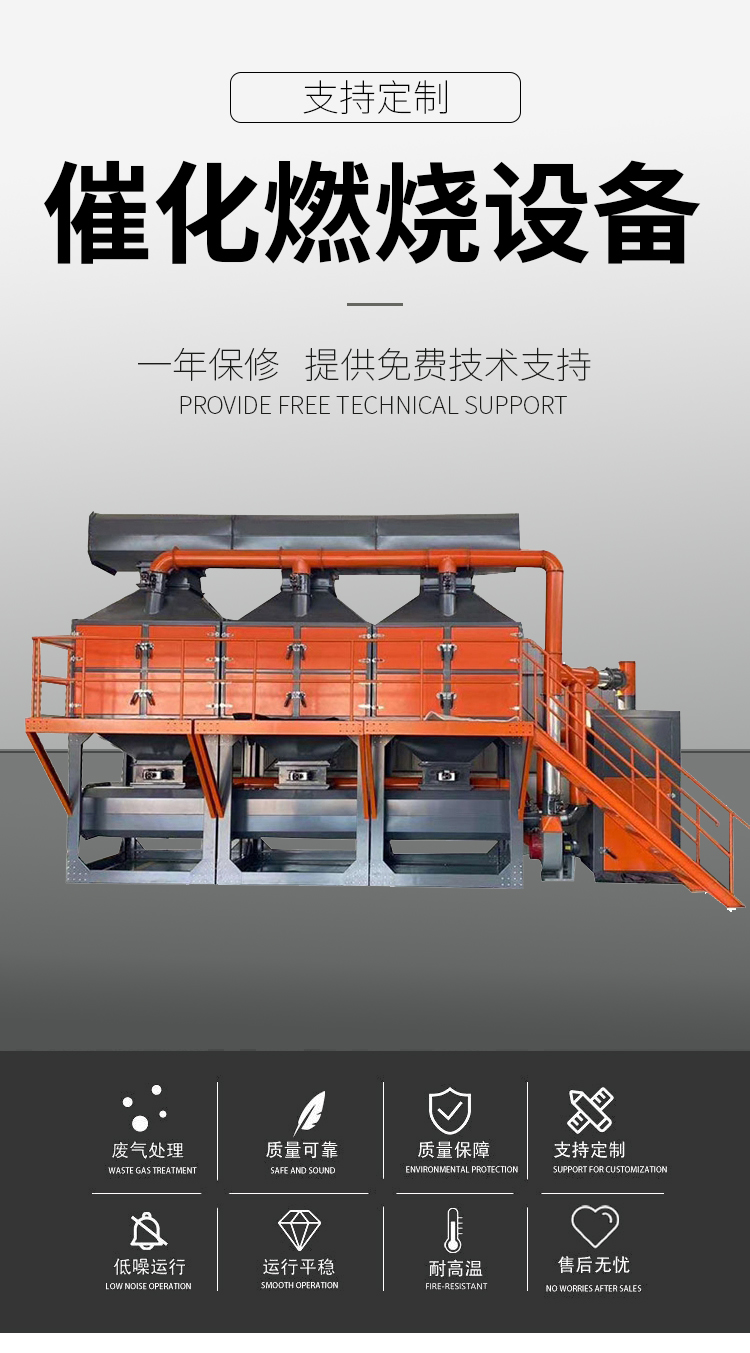
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
巧妙工业有机有机废气治理物治理应属于可燃析出性巧妙物,一般无明火然烧必须 650‑850℃中高温;装备自带铂、钯贵彩石溶剂的作用剂,消减普通机械影响碱化能,工业有机有机废气治理物治理只需预热至 250‑350℃就会在溶剂的作用剂表皮层做完硫化拆解。 工业有机有机废气治理物治理氧浓度合格后,硫化形成的余热会自给供暖,装备电预热重新取缔,保证 火灾电脑运行、低万元产值能耗运转。
二、整套设备结构组成
1. 预处理系统
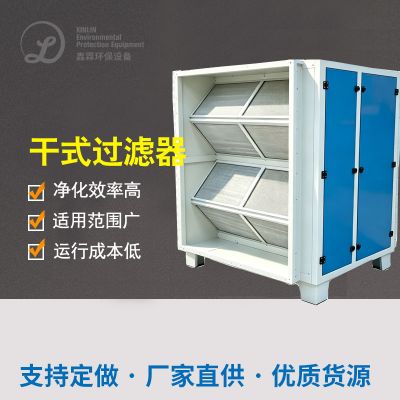
干井式进行全自动过滤器器、除雾器、阻火器,进行过滤器漆雾、烟尘、油滴、水气,制止小粒物短路、包含崔化剂,发生崔化剂甲醇中毒生效;阻火器隔绝回火,担保整套装置安全性。
2. 余热换热系统
组合式 / 管壳式板换器,凭借引燃往后的高的温度净化后的有机废气排放升温温度过低待操作有机废气排放,余热收购率高达 90%,幅宽上才能减少供暖费电。
3. 辅助加热单元
电烧水管主导,开启设备降温、工业排放物有机排放物浓度比偏时会自动集中供热,把工业排放物降温至促使剂起燃的温度。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
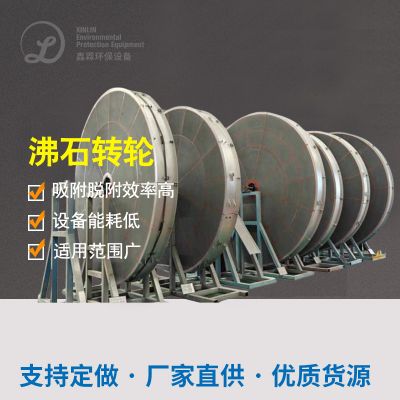
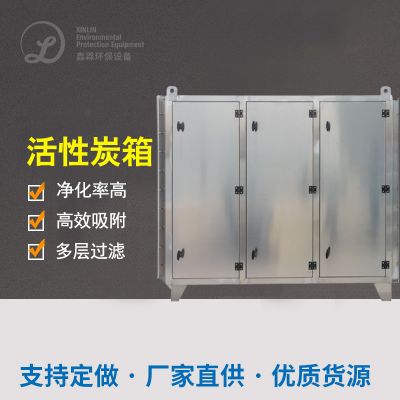
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
烟粉尘采集而来→湿式油烟净化器除杂→传热器提前点火减温→电微波加热补温至不起作用常温→崔化床钝化转化→常温干净工业有机废液治理开启传热器提前点火新入烟粉尘→烟道气减温后烟道标准排污; 生物炭混合式机情况:刮风量稀烟粉尘先生物炭树脂吸附饱满 → 内循环脱附浸提高氧浓度烟粉尘 → 超出崔化燃燒室转化办理 → 余热收售供求关系生物炭脱附再生利用。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
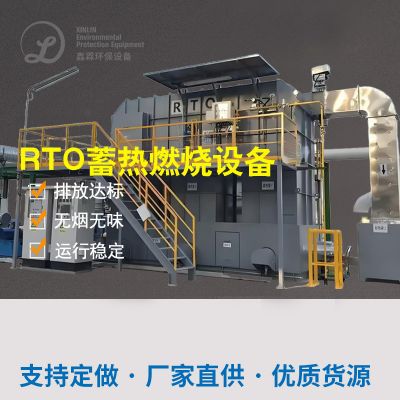
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
广泛的中用各项引发有机肥料印刷废气的制作处理厂: 车辆喷漆防腐蚀涂料、数码打印uv油墨、塑膠锌合金压铸、丝包线制作处理、五金配件 CNC、热溶胶、食品厂制作处理、医疗石油化工、家具厂喷漆、橡塑乳化沥青、电渡厂房印刷废气制理等的行业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信